Lietuvos
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Nuo formavimo iki pakrovimo: šeši stiklinių butelių patikros taškai
Stikliniai buteliai gali sugesti taip, kad juos lengva nepastebėti. Plaukų linijos įtrūkimas ant kaklo. Burnos viduje esantis lustas, kuris matomas tik tada, kai yra užsegimas. Formos siūlė, kuri atrodo kaip šešėlis, kol butelis neprilaikomas prie šviesos dėžutės. Tokie defektai gali nepastebėti formavimo linijos ir išryškėti tik vėliau, pildant ar pakuojant, kai jų taisymas kainuoja brangiau.
Tarp šių etapų yra ne vienas patikrinimas, o gamybos ir pakavimo maršruto patikrų seka. Kiekvienas čekis turi skirtingą paskirtį. Toliau pateikta seka atspindi „HYT Packaging“ naudojamą tikrinimo procesą ir bendrą stiklo taros gamintojų kokybės kontrolės praktiką: rankinis vizualinis patikrinimas, automatinė mašinos patikra, apžiūra naudojant šviesą, stiprumo ir eksploatacinių savybių patikrinimas, išankstinio pakavimo patikrinimas ir supakuotų kartoninių dėžių pakartotinis patikrinimas prieš išsiunčiant.
Seka yra svarbi tiek pat, kiek ir individualūs patikrinimai. Išvaizda ir matmenys tikrinami, kol buteliai gabenami; atliekami mėginių stiprumo bandymai; apdaila įvertinama po paviršiaus apdorojimo; o kartoninė dėžė tikrinama po butelių supakavimo. Butelis gali praeiti vieną etapą, o kitą – nepavykti, todėl nereikėtų praleisti jokios patikros, darant prielaidą, kad vėliau patikrinus bus nustatytas kiekvienas praleistas defektas.
Priėmimo kriterijai yra esminė kokybės kontrolės sistemos dalis. Dalyvaujančios šalys turi susitarti, kas apibrėžia kriterijus, kokie leistini nuokrypiai taikomi ir kuris patvirtintas pavyzdys yra atskaitos taškas. Daugumos projektų atveju šie reikalavimai turėtų būti dokumentuojami užsakymo specifikacijose prieš pradedant įrankius ir gamybą. Vėliau atlikti pakeitimai gali padidinti kūrimo išlaidas ir turėti įtakos pristatymo tvarkaraščiams.
 1. Rankinis patikrinimas
Išlavintos akys, vis dar dirba šalia mašinų
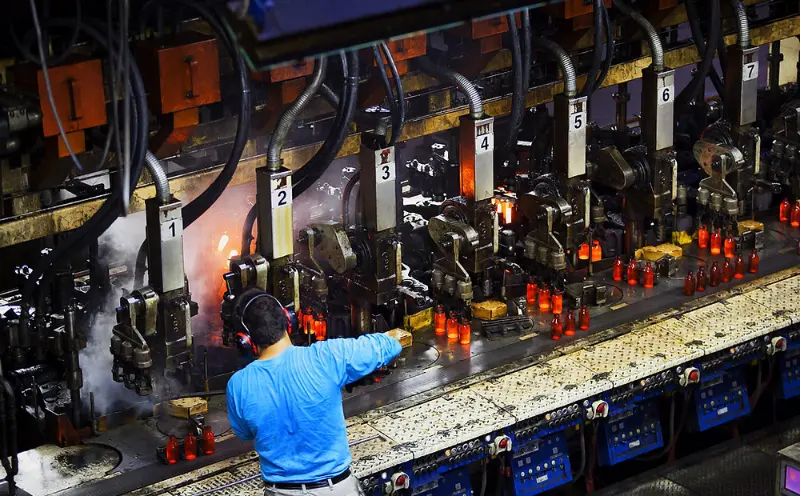
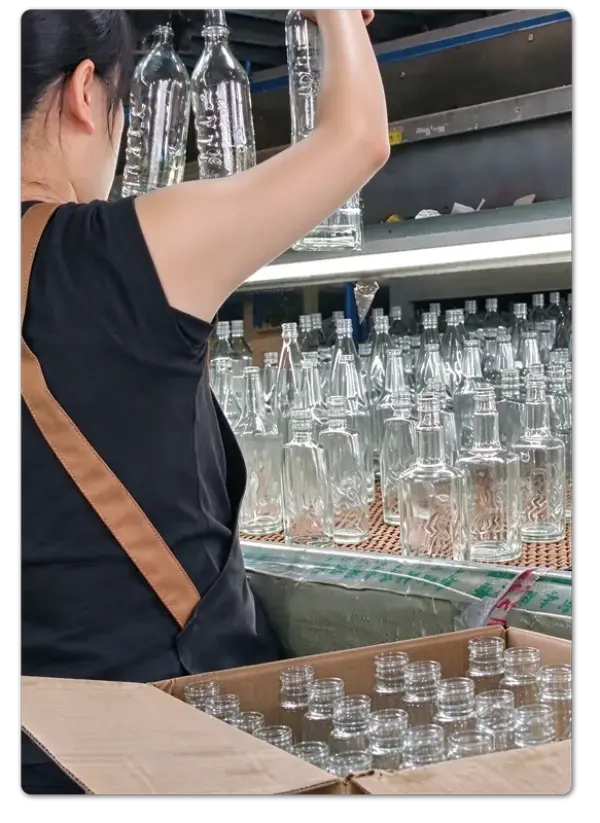
Rankinis patikrinimas išlieka svarbia stiklinių butelių kokybės kontrolės dalimi. Net gamyklose, kuriose įrengtos kamerų tikrinimo sistemos ir lazeriniai matuokliai, inspektoriai vis tiek tiria butelius atskirai konvejerio gale. Kai kuriuos defektus sunku nustatyti taikant fiksuotas aptikimo taisykles, įskaitant įbrėžimus, kurie matomi tik tam tikru kampu, šiek tiek nelygiais pečiais ir ne iki galo pašalintas pelėsių siūles.
Patikrinimas sutelkiamas į penkias pagrindines sritis: burną, kaklą, pečius, kūną ir pagrindą. Kiekviena sritis turi skirtingus galimus defektus. Neapvali burna gali trukdyti tinkamai užsidėti. Ant kaklo esanti drožlė užpildymo metu gali išsivystyti į įtrūkimą. Dėl deformuoto pagrindo butelis gali būti nestabilus ant padėklo arba prie pildymo linijos įleidimo. Inspektoriai vertina, ar kiekvienas butelis atitinka jo specifikacijoje apibrėžtus fizinius ir funkcinius reikalavimus.
Rankinis patikrinimas taip pat suteikia sprendimo lygį, kurio automatizuota įranga negali visiškai pakeisti. Patyrę inspektoriai, kurie ilgainiui dirba su to paties dizaino buteliukais, gali atpažinti pakeitimus, kol jie neatsiranda atmetimo statistikoje. Tai gali būti šviesos pralaidumo per stiklą skirtumai, valdymo savybių skirtumai arba subtilūs pečių formos pokyčiai. Tokie pastebėjimai ne visada gali būti įtraukti į oficialų kontrolės planą, tačiau jie gali padėti nustatyti besivystančias gamybos problemas.
Šis etapas taip pat padeda patikrinti, ar parašytos specifikacijos atitinka tikrąją gatavų butelių išvaizdą. Brėžinys gali apibrėžti priimtiną lusto dydį, tačiau jis negali visiškai parodyti, kaip matoma ta lustas bus baigtame butelyje. Inspektoriai ir klientai gali tai įvertinti efektyviau kartu apžiūrėdami fizinius pavyzdžius ir patvirtindami sutartus išvaizdos standartus.
Ką pagauna:Matomi išvaizdos ir gamybos defektai, įvertinti pagal patvirtintą pavyzdį ir sutartas gaminio specifikacijas.
2. Automatinis mašinos patikrinimas
Nuoseklumas linijos greičiu
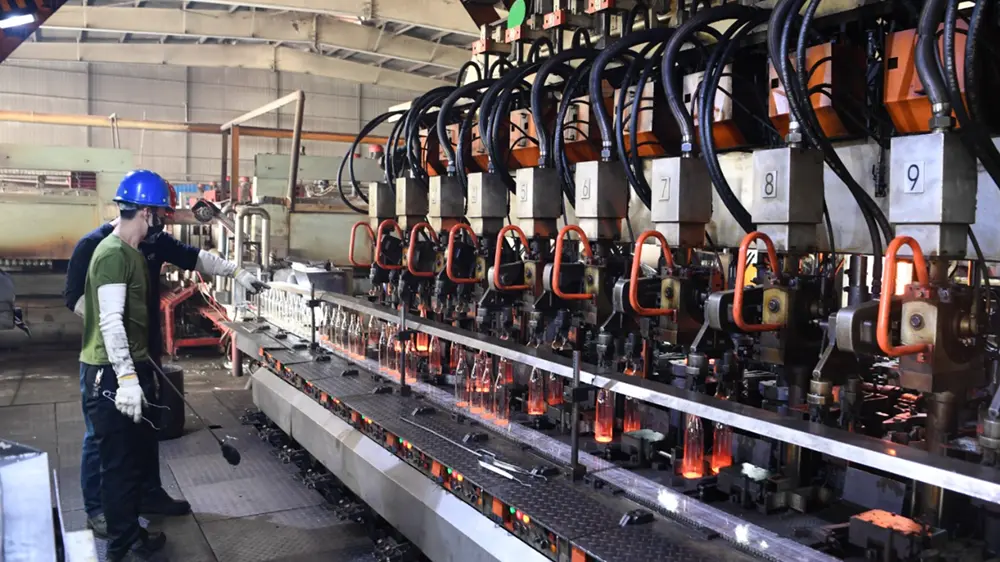
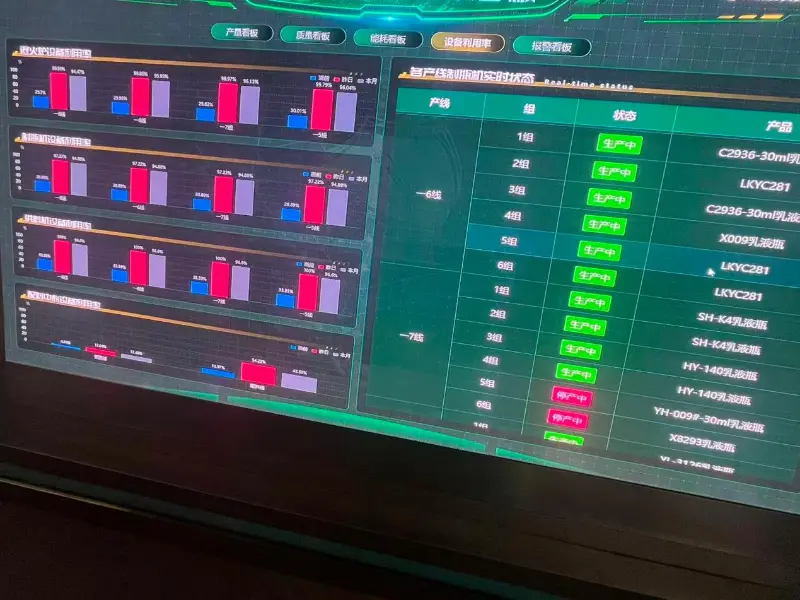
Kai tikrinimas rankiniu būdu suteikia žmogaus sprendimą, automatinis mašinos patikrinimas užtikrina pakartojamumą. Kamerų ir jutiklių stotys tiria funkcijas, kurioms jos buvo sukonfigūruotos, įskaitant matmenų leistinus nuokrypius, burnos apdailą, šoninės sienelės ir pagrindo defektus, įtrūkimus ir formavimo nelygumus. Kiekvienas butelis yra vertinamas pagal tuos pačius aptikimo slenksčius per visą gamybos laikotarpį.
Sugedę buteliai paprastai atmetami automatiškai ir nukreipiami nuo konvejerio prieš pereinant į kitą gamybos etapą. Tai padeda išvengti sugedusių stiklinių tarų patekimo į pakavimo vietą, kur įskilęs butelis gali pažeisti gretimus butelius ir aplinkinę dėžutę.
Tačiau tikrinimo mašinos aptikimo galimybė priklauso nuo jos jutiklių, algoritmų ir konfigūracijos. Defektas, neatitinkantis nustatytų aptikimo parametrų, gali pereiti per sistemą, o per griežti nustatymai gali sukelti nereikalingą atmetimą. Dėl šios priežasties mašinos patikra geriausiai suprantama kaip kontroliuojamas patikrinimo procesas, o ne garantija, kad bus nustatytas kiekvienas galimas defektas.
Gamybos linijose gali būti naudojamos kelios tikrinimo stotys, skirtos skirtingoms butelių charakteristikoms aptikti. Jų bendras efektyvumas vis tiek priklauso nuo įrangos galimybių, aptikimo jautrumo ir linijos konfigūracijos. Dėl to dvi gamyklos, naudojantys panašius tikrinimo procesus, gali pasiekti skirtingus aptikimo ir atmetimo rezultatus.
Ką pagauna:Matmenų ir struktūriniai defektai gamybos greičiu, įvertinti pagal iš anksto nustatytas mašinos aptikimo ribas.
3. Vizuali apžiūra su šviesa
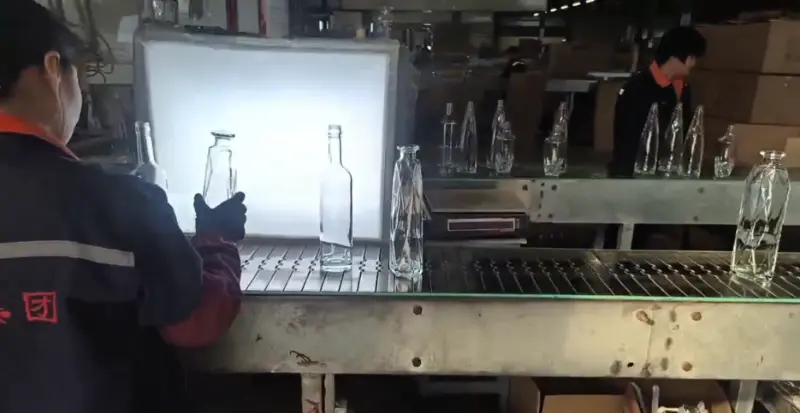
Ką matoma šviesos dėžutėje
Kai kuriuos stiklo defektus lengviau atpažinti esant kontroliuojamam apšvietimui. Kai skaidrus butelis laikomas šviesiame fone, ypatybės, kurios gali būti sunkiai įžiūrimos esant įprastam gamykliniam apšvietimui, išryškėja. Tai yra burbuliukai stiklo sienelėje, akmenys ir pašaliniai intarpai, smulkūs įtrūkimai, besitęsiantys nuo pagrindo, netolygus stiklo pasiskirstymas ir paviršiaus bangavimas, galintis turėti įtakos gatavo buteliuko išvaizdai.
Patikrinimo metodas yra gerai nustatytas, tačiau priėmimo kriterijai turi būti apibrėžti atsižvelgiant į numatomą pritaikymą. Skirtinguose projektuose burbulo dydis, kiekis, vieta, įtraukimo tipas ir matomumo slenksčiai gali skirtis. Pavyzdžiui, defektai, kurie pastebimi ant skaidrausstiklinis alkoholinis butelisgali būti mažiau matomas ant buteliuko su purškiamąja spalva, glazūra ar graviruota puošyba.
Apžiūra su šviesa taip pat turi apribojimų. Defektus, esančius giliai stiklo sienelės viduje arba lygiagrečiai žiūrėjimo kampui, gali būti sunku aptikti. Jei šie defektai kelia ypatingą pavojų, gali prireikti papildomos mašinos patikros arba ardomojo mėginio bandymo.
Dėl šios priežasties priėmimo kriterijai turėtų būti pagrįsti tuo, ką tikrinimo metodas iš tikrųjų gali patikrinti, o ne nerealiais lūkesčiais dėl tobulo skaidrumo. Reikalavimas, kurio negalima nuosekliai patikrinti vizualiai apžiūrint, gali sukelti nesutarimų priimant gaminį.
Ką pagauna:Aiškumas, skaidrumas, vidiniai intarpai ir paviršiaus kokybė, įvertinti kontroliuojamu apšvietimu pagal dokumentais nustatytas ribas.
4. Stiprumo ir eksploatacinių savybių patikrinimas
Ar butelis išgyvens, kas atsitiks jį užpildžius
Išvaizda yra tik viena stiklinio butelio kokybės dalis. Butelis, kuris atrodo tinkamai, bet sugenda po dangteliu, pasterizatoriaus viduje arba sukrauto dėklo apačioje, vis tiek netinkamas pagal paskirtį. Veikimo testavimas padeda įvertinti šią riziką, kol produktai pasiekia užpildymo ir paskirstymo etapus.
Bandymo metu apibrėžtas mėginys yra veikiamas tam tikros mechaninės apkrovos, vidinio slėgio arba temperatūros pokyčių. Tada rezultatai lyginami su buteliuko dizainui ir jo numatytam naudojimui nustatytais priėmimo kriterijais.
Keturios testavimo kategorijos atitinka daugelį bendrų reikalavimų, nors gali būti įtraukti papildomi metodai, kai jų reikalauja programa.
| Bandymo metodas | Kokios yra bandymo priemonės |
|---|---|
| Vertikalios apkrovos arba suspaudimo bandymas | Kiek žemyn nukreiptos jėgos gali atlaikyti butelis nustatytomis bandymo sąlygomis. |
| Vidinio slėgio bandymas | Atsparumas vidiniam slėgiui, ypač buteliams, skirtiems suslėgtam turiniui laikyti. |
| Šiluminio smūgio bandymas | Atsparumas staigiems temperatūros pokyčiams nurodytomis bandymo sąlygomis. |
| Kiti nurodyti našumo testai | Užsakyme nurodyti papildomi mechaniniai arba specifiniai pritaikymo reikalavimai. |
Bandymo metodų pasirinkimas priklauso nuo butelio konstrukcijos, stiklo specifikacijų, numatomo naudojimo ir taikomų priėmimo kriterijų. Ne kiekvienam buteliukui reikalingas toks pat bandymų derinys.
Bandymų rezultatai taikomi tirtiems mėginiams, o ne automatiškai sertifikuoja kiekvieną gamybos partijos butelį. Mėginio dydis ir atranka yra svarbios tyrimo metodo dalys. Praeinantis pavyzdys suteikia informacijos apie gamybos procesą ir išbandytus gaminius, tačiau jis neturėtų būti interpretuojamas kaip įrodymas, kad kiekvienas partijos vienetas buvo išbandytas atskirai. Todėl bandymo ataskaitoje turėtų būti nurodytas mėginys ir sąlygos, kuriomis buvo atliktas bandymas.
 Taip pat svarbu atskirti stiprumo bandymus nuo kietumo matavimo. Šie metodai naudoja skirtingą įrangą ir įvertina skirtingas savybes. Kietumo rezultatas negali būti laikomas mechaninio stiprumo bandymo pakaitalu, o patikrinimo ataskaitose turėtų būti nurodytas faktinis naudojamas metodas.
Ką pagauna:Mechaninių ir šiluminių charakteristikų problemos, išmatuotos pagal apibrėžtus pavyzdžius pagal konkrečios programos bandymo kriterijus.
5. Išankstinio pakavimo patikrinimas
Paskutinis žvilgsnis prieš uždarant dėžutę
Gamybos procese pakavimas yra arti vienpusių durų. Kai buteliai suskaičiuoti, sutvarkyti, apsaugoti ir užplombuoti dėžutėse, defekto nustatymas tampa sudėtingesnis. Gali tekti iš naujo atidaryti dėžutes, suderinti kiekius ir perstatyti padėklus. Išankstinė pakavimo patikra padeda išvengti, kad neatitinkantys gaminiai nepasiektų šio etapo.
Tikrinimas apima išvaizdą, gaminio specifikacijas, kiekį ir, jei reikia, paviršiaus apdailos kokybę.
Dekoruotų stiklinių butelių tikrinimo sąraše yra papildomų elementų:
- Logotipo padėtis ir spaudinio registracija
- Spalvos nuoseklumas per visą gamybos laikotarpį
- Dangos išvaizda ir padengimas
- Paviršiaus apdailos kokybė
- Kitos apdailos specifikacijos sutartos užsakymui
Dekoravimas yra svarbi tikrinimo proceso dalis, nes turi atitikti patvirtintas dizainas ir kokybės kriterijai. Spausdinimas, glazūra, purškiamas dažymas ir graviravimas paprastai nurodomi gaminio kūrimo metu. Kai paviršiaus apdorojimas tampa patvirtinto projekto dalimi, jo išvaizda ir taikomi leistini nuokrypiai taip pat turėtų būti įtraukti į priėmimo kriterijus.
Apdailos nuoroda, kuri buvo patvirtinta vizualiai, bet neturi rašytinės paklaidos, gali tapti nesutarimų šaltiniu galutinio patikrinimo metu. Iš anksto dokumentuojant spalvą, padėtį, aprėptį ir priimtiną išvaizdą, tikrinimo procesas tampa nuoseklesnis.
Pati pakuotė taip pat yra čekio dalis. Skirstytuvai, apsauginiai įdėklai ir dėžutės konfigūracijos nustato, kaip gerai buteliai yra apsaugoti nuo judėjimo ir butelio kontakto transportavimo metu. Kartoninė dėžutė, kuri praeina patikrinimą prie pakavimo stalo, vis tiek gali būti pažeidžiama gabenant, jei jos vidinė konstrukcija neužtikrina pakankamos apsaugos.
Ką pagauna:Produkto atitiktis, dekoravimo kokybė, kiekis ir pakavimo paruošimas prieš užplombuojant dėžutes.
6. Patikra prieš išsiuntimą
 Iš naujo atidarykite dėžutę, kad patikrintumėte dėžutę
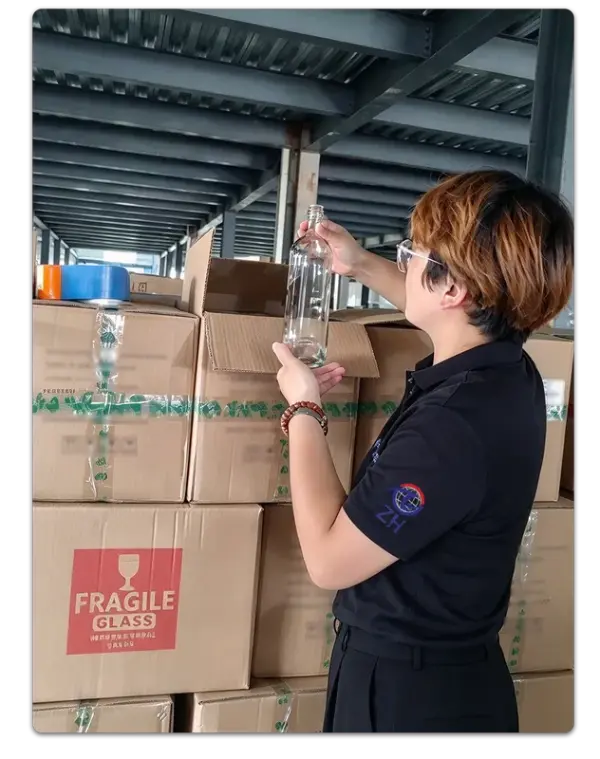
Patikrinimas prieš išsiuntimą suteikia antrą galimybę ištirti produktus, kurie jau buvo praėję ankstesnes kokybės patikras. Atrinktos kartoninės dėžutės atidaromos pagal sutartą mėginių ėmimo planą. Viduje esantys buteliai dar kartą patikrinami dėl išvaizdos, matomų defektų, gaminio specifikacijų ir apdailos kokybės. Inspektoriai taip pat patikrina pakavimo tvarką, kad įsitikintų, jog buteliai yra tinkamai išdėstyti ir apsaugoti.
Tai yra patikrinimo etapas, kurio metu įvertinami produktai, esantys jų faktinei gabenimo būsenai, o ne pradinei gamybos būsenai. Jis gali nustatyti tvarkymo pažeidimus, pakavimo klaidas ir su pakrovimu susijusias problemas, kurių galėjo nebūti atliekant ankstesnius gamybos patikrinimus.
Atidarytų dėžučių skaičius priklauso nuo užsakymo reikalavimų, siuntos apimties, produkto vertės ir sutarto mėginių ėmimo plano. Skirtinguose projektuose gali būti naudojami skirtingi atrankos lygiai. Svarbu, kad dėl patikrinimo metodo ir priėmimo kriterijų būtų susitarta iš anksto ir jie būtų taikomi nuosekliai, kad siuntos patvirtinimas arba atmetimas galėtų būti paremtas dokumentais pagrįstais reikalavimais, o ne subjektyviu sprendimu.
Rezultatas – papildomas kontrolės taškas, kai prekės jau supakuotos, paženklintos, sukrautos ir laukia pakrovimo.
Ką pagauna:Supakuoti produktai ir pakavimo sąlygos, prieš pakraunant dar kartą patikrinti pagal sutartą mėginių ėmimo planą.
Patikrinimo dėmesys:Prieš išsiunčiant dar kartą patikrinkite pasirinktus supakuotus produktus, kartono būklę ir apsauginę pakuotę.
Šeši patikrinimai, viena sistema
Butelis, kuris pasiekia pildymo liniją, buvo patikrintas šešių tipų
Kiekvienas patikrinimas atsako į skirtingą klausimą. Ar butelis atrodo teisingai? Ar jo matmenys neviršija tolerancijos? Ar stiklas optiškai švarus? Ar jis gali atlaikyti numatytas eksploatavimo sąlygas? Ar apdaila atitinka patvirtintą dizainą? Ar pakavimo metu produktas išliko apsaugotas?
Nė vienas etapas neapima visų šių reikalavimų, o tikrinimo etapai negali pakeisti vienas kito. Tuo metu, kai butelis užsandarinamas kartoninėje dėžutėje, dauguma galimybių ištaisyti gamybos defektus jau praėjo. Štai kodėl patikrinimai, atlikti anksčiau gamybos procese, yra tokie pat svarbūs, kaip ir galutiniai patikrinimai prieš išsiunčiant.
Sistemos efektyvumas priklauso nuo aiškiai dokumentuotų priėmimo kriterijų. Stiklo patikrinimas apima praktinius sprendimus dėl priimtinų burbulų dydžių, pelėsių siūlių matomumo, paviršiaus defektų ir leistino sugedusių butelių skaičiaus mėginyje. Dėl šių reikalavimų klientas ir tiekėjas turėtų susitarti prieš pradedant gamybą, o ne aptarti pirmą kartą po pristatymo.
Tiekėjai, kurie dokumentuoja konkrečius projekto tikrinimo kriterijus ir išsaugo patvirtintus etaloninius pavyzdžius, gali išlaikyti nuoseklesnius kokybės standartus ir sumažinti nesutarimus priimant gaminį. Dėl pritaikytųstiklinis alkoholinis butelisProjektuose šios detalės yra ypač svarbios, kai butelio forma, stiklo skaidrumas, paviršiaus apdorojimas ir apdaila yra galutinės specifikacijos dalis.
Ši tikrinimo struktūra nėra būdinga vienam gamintojui. Tai atspindi praktinį požiūrį, taikomą visoje stiklo taros pramonėje: defektai gali atsirasti skirtinguose gamybos etapuose, o skirtinguose taškuose atliekami patikrinimai padeda nustatyti problemas, kurių gali nepastebėti per vieną galutinį patikrinimą.
„HYT Packaging“ vadovaujasi šiuo kelių etapų tikrinimo metodu, o tikrinimo prioritetus lemia butelio konstrukcija, gamybos procesas ir numatomas pritaikymas.
Klientams, vertinantiems stiklinių butelių tiekėją, naudingesnis klausimas yra ne tik tai, kiek patikrinimų atliekama, bet ir ar kiekvienas patikrinimas turi aiškius, dokumentais pagrįstus priėmimo kriterijus. Šeši patikrinimai su neaiškiomis ribomis suteikia mažiau garantijų nei mažesnis patikrų skaičius, paremtas konkrečiais standartais, apibrėžtais atrankos metodais ir patvirtintais etaloniniais mėginiais.
Susijusios naujienos
- Kodėl keraminis „Rooster“ viskio dekanterio butelis yra puikus pasirinkimas aukščiausios kokybės spiritinių gėrimų pakuotėms
- Kodėl 750 ml Arizonos apvalus stiklinis spiritinis butelis yra puikus pasirinkimas aukščiausios kokybės spiritinių gėrimų pakuotėms
- Naujas individualizuotas degtinės stiklinis butelis: HYT pakuotė Šiaurės Amerikos spiritinių gėrimų prekės ženklui
- Kodėl 1,75 l stiklinis alkoholinių gėrimų ąsotis su rankena yra protingas pasirinkimas šiuolaikinei gėrimų pakuotei
- „HYT Packaging“ pristato naują lengvo titnago stiklo spiritinių gėrimų butelių liniją, skirtą palaikyti mažai anglies dioksido į aplinką išskiriančių gėrimų prekių ženklus
- Kaip ilgakaklis „Bellissima“ stiklinis alkoholinis butelis su viršutiniu kamščiu gali pakelti jūsų gėrimo prekės ženklą
Palikite man žinutę
Nauji produktai



Naujienų rekomendacijos